

Práškové lakovanie je proces suchého dokončovania, pri ktorom sa elektricky nabité častice živice a pigmentu nastriekajú na uzemnenú časť a potom sa vypaľujú, kým sa tieto častice neroztopia, tečú a nevytvrdnú do tvrdého súvislého filmu. To je krátka odpoveď na otázku "čo je práškové lakovanie?" Neexistuje žiadne rozpúšťadlo, žiadny kvapalný nosič a žiadny čas odpálenia. Povlak prichádza ako pevný prášok a opúšťa pec ako tvrdá plastová koža, ktorá je často niekoľkonásobne hrubšia ako jedna vrstva mokrej farby.
Ak ste niekedy prešli prstom po ráme bicykla, kartotéke alebo hliníkovom ráme okna a nahmatali hladký, mierne voskový povrch, už ste sa dotkli práškového lakovania. Je to jedna z najpoužívanejších priemyselných povrchových úprav na svete, ktorá chráni všetko od elektrických krytov až po poľnohospodárske stroje.
Čo je práškové lakovanie v jednoduchosti
Chemicky je náterový prášok jemne mletou zmesou štyroch skupín zložiek: živicového spojiva, pigmentov a plnív, vytvrdzovacieho činidla a malého percenta aditív, ako sú modifikátory toku, odplyňovacie činidlá a UV stabilizátory. Nič v zmesi nie je tekuté. Zmes sa vyrába ako pevná látka, melie sa na prísne kontrolovanú veľkosť častíc a dodáva sa v škatuliach alebo fluidných násypkách.
Aplikácia je v princípe jednoduchá. Kovová časť je uzemnená, elektrostatická pištoľ nabíja častice prášku, keď opúšťajú dýzu, a nabité častice sú ťahané na uzemnený povrch, kde priľnú, kým rúra nevykoná svoju prácu. Fluidné lôžko sa namiesto toho používa pre určité malé diely a ťažký drôtený tovar. Potiahnutá časť potom prechádza pecou pri približne 180 až 200 stupňov Celzia 10 až 20 minút v závislosti od chémie a hmotnosti dielu.
Dve vlastnosti oddeľujú práškové lakovanie od mokrej farby. Po prvé, film sa vytvára roztavením, a nie odparovaním: prášok prúdi do súvislej vrstvy a potom sa zosieťuje do termosetovej siete. Po druhé, v podstate tu nie je žiadne rozpúšťadlo, ktoré by sa uvoľnilo, takže prášky sú formulované ako materiály s nulovým alebo takmer nulovým obsahom prchavých organických zlúčenín a prestriekanie, ktoré minie časť, môže byť zhromaždené a znovu použité.
Čo vlastne obsahuje práškový náter
Formulácie sa líšia podľa aplikácie, ale väčšina termosetových práškov sa riadi podobným receptom. V tabuľke nižšie sú uvedené typické rozsahy a úlohy, ktoré každý komponent vykonáva.
| Komponent | Typický podiel | Funkcia |
|---|---|---|
| Živicové spojivo | 50 až 70 percent | Vytvára film a nastavuje odolnosť, flexibilitu a vonkajší výkon |
| Pigmenty a plnivá | 20 až 40 percent | Zabezpečte kontrolu farby, nepriehľadnosti, tvrdosti a nákladov |
| Vytvrdzovací prostriedok | 2 až 10 percent | Reaguje so živicou počas pečenia a zosieťuje film |
| Prísady | 1 až 5 percent | Ovládajte prietok, odplynenie, lesk, nabíjateľnosť a UV stabilitu |
Ako funguje proces práškového lakovania, krok za krokom
- Predúprava. Diel je vyčistený, odmastený a nanesený na konverzný náter, ako je fosforečnan železa alebo zinku, potom sa opláchne a vysuší. O adhézii a korózii sa rozhoduje tu, nie v rúre.
- Aplikácia. Prášok sa nastrieka koronovou alebo tribo pištoľou, alebo sa diel ponorí do fluidného lôžka. Cieľová hrúbka filmu je zvyčajne 60 až 120 mikrónov v jednej vrstve.
- Vytvrdzovanie. Časť vstupuje do konvekčnej alebo infračervenej pece a udržiava sa, kým kov nedosiahne vytvrdzovacie okno špecifikované dodávateľom prášku, zvyčajne 10 až 20 minút pri 180 až 200 stupňoch Celzia.
- Chladenie a kontrola. Po ochladení operátor skontroluje hrúbku filmu, lesk, farbu a priľnavosť a opraví všetky tenké miesta.
Druhy práškového lakovania
Termosetové prášky
Toto sú ťažné kone tohto odvetvia. Živica sa počas vytvrdzovania zosieťuje a nedá sa pretaviť, čím vznikne tvrdý, chemicky odolný film. Bežné chemické látky sú:
- Epoxid: vynikajúca chemická odolnosť a odolnosť proti korózii, ale v exteriéri krieduje, preto sa používa na vnútorné diely a nátery potrubí.
- Polyester: štandardná voľba pre vonkajšiu expozíciu, s dobrou stálosťou UV žiarenia a lesku.
- Hybridný epoxy-polyester: cenovo výhodná stredná cesta pre interiérové dekoratívne diely.
- Polyuretán a akryl: špecifikované tam, kde záleží na vzhľade, tvrdosti alebo špecifickej chemickej odolnosti.
Termoplastické prášky
Nylonové, PVC, polyetylénové a polypropylénové prášky sa tavia a tečú, ale nezosieťujú, takže vytvárajú oveľa hrubšie filmy, často 250 až 500 mikrónov. Vyberajú sa pre funkčné nátery na potrubiach, ventiloch a častiach, ktoré si vyžadujú skôr odolnosť proti nárazu než dekoratívnu úpravu.
Práškové lakovanie verzus tekutá farba
Nižšie uvedené porovnanie odráža to, čo vidíme na priemyselných linkách. Prášok nie je vždy riešením, ale na kovových častiach, ktoré dokážu zniesť teplotu pece, zvyčajne vyhráva v odolnosti na jednotku nákladov.
| Faktor | Práškové lakovanie | Tekutá farba |
|---|---|---|
| Prchavé organické zlúčeniny | V podstate nula | 250 až 450 gramov na liter |
| Účinnosť prenosu | 90 až 98 percent s regeneráciou | 30 až 60 percent |
| Hrúbka jednej vrstvy | 60 až 120 mikrónov | 20 až 40 mikrónov |
| Prestriekanie | Zhromaždené a znovu použité | Nebezpečný odpad |
| Čas na vyliečenie | 10 až 20 minút | Minúty až hodiny |
Kompromisy sú skutočné. Prášok nie je možné použiť na podklady citlivé na teplo, ako je väčšina plastov a dreva, farebné zmeny stoja čas výroby a veľmi tenké, rovnomerné filmy sa dosahujú ťažšie ako pri striekanej kvapaline.
Kde sa dnes používa práškové lakovanie
Priemyselní analytici umiestnili celosvetový trh s práškovými farbami v rozmedzí od 12 do 15 miliárd USD, čo predstavuje nárast približne o 4 až 6 percent ročne. Dopyt pochádza z predvídateľného súboru sektorov:
- Automobilové a elektrické vozidlá: kolesá, časti odpruženia, priehradky na batérie a súčasti podvozku.
- Architektonický hliník: okenné rámy, závesné steny a obklady, často špecifikované podľa výkonnostných úrovní AAMA 2604 alebo 2605.
- Spotrebiče a nábytok: skrine práčok, chladničky, kancelárske stoly a regály.
- Poľnohospodárske a stavebné stroje: podvozky, rámy a nástroje, ktoré čelia oderu a poveternostným vplyvom.
- Elektrotechnika a telekomunikácie: skrine, skrine a izolácia prípojníc.
- Pracovné a športové potreby: rámy bicyklov, posilňovacie stroje a kovové hračky.
Za konečnou úpravou: Ako sa melie a klasifikuje práškový náter
Prášok v pištoli nezačal ako prášok. Živica, pigment, plnivo a prísady sa zmiešajú za sucha, potom sa privedú do dvojzávitovkového extrudéra, kde sa roztavia a dispergujú pri teplote 90 až 110 stupňov Celzia. Horúci materiál sa lisuje na tenké vločky, ochladí sa na krehký plát a rozdrví sa na triesky. Všetko po tomto bode je problémom zmenšenia veľkosti a práve tu sa do značnej miery rozhoduje o kvalite konečného náteru.
Jemné brúsenie je srdcom procesu. Kladivové mlyny zvládajú hrubý stupeň, zatiaľ čo vzduchové triediace mlyny a prúdové mlyny vytvárajú konečnú distribúciu veľkosti častíc. Pretože živica mäkne pri 50 až 60 stupňoch Celzia, mlyn musí odoberať teplo tak rýchlo, ako ho vytvorí, a preto záleží na prúdení vzduchu a konštrukcii chladenia rovnako ako na rýchlosti rotora.
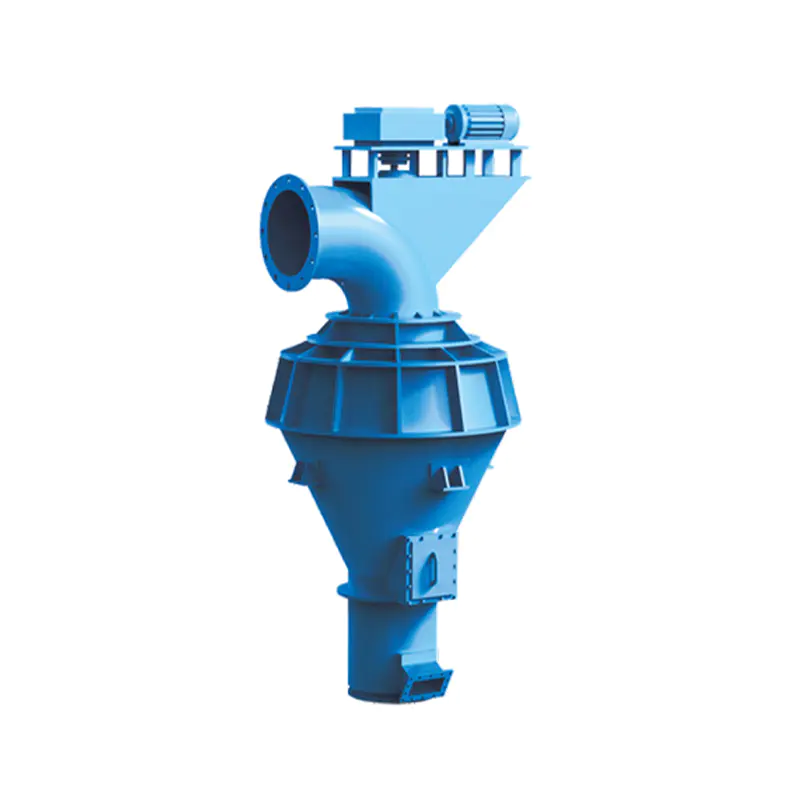
 Mlyn na klasifikáciu vzduchu Veľkosť častíc produktu: D50 nastaviteľná medzi 1,5 a 45 μm. Zobraziť produkt →
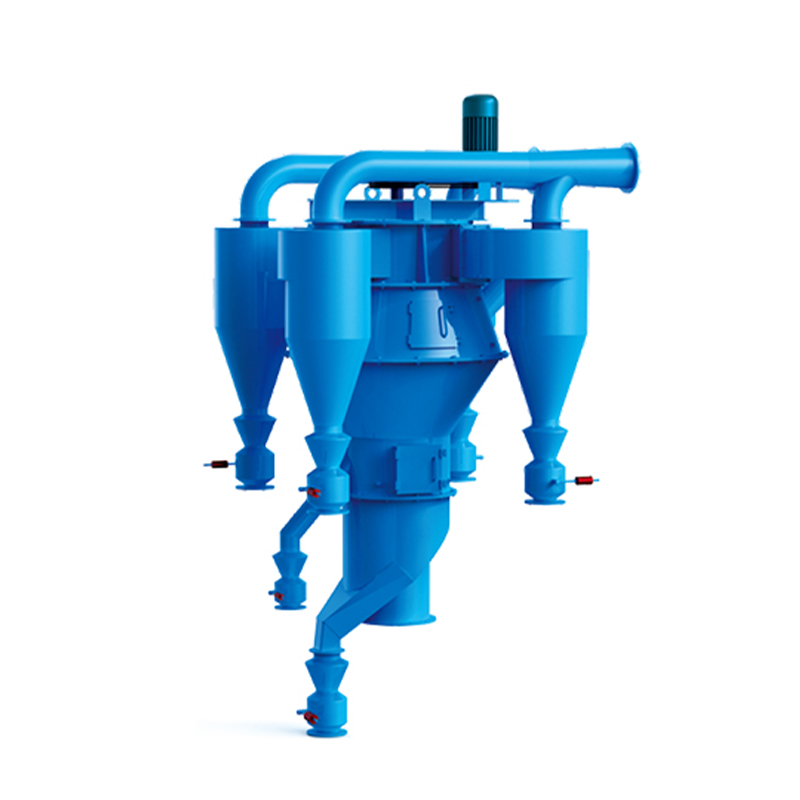
Klasifikácia je druhá polovica práce. Práškový náter má typicky strednú veľkosť častíc 30 až 45 mikrónov, pričom jemné častice pod 10 mikrónov sú udržiavané na minime a hrubá časť nad 100 mikrónov je takmer eliminovaná. Jemné častice spôsobujú zlú fluidizáciu a prašnú aplikáciu, zatiaľ čo hrubé častice vytvárajú pomarančovú kôru a nerovnomerné filmy. Udržanie pevného bodu rezu je to, čo oddeľuje prášok, ktorý sa hladko rozprašuje s vysokou účinnosťou prenosu, od prášku, ktorý vytvára odpad a prepracovanie. Ak chcete vidieť, ako sa tento bod rezu drží v praxi, pozrite si našu poznámku ako funguje dynamický triedič prášku prechádza cez mechanizmus.
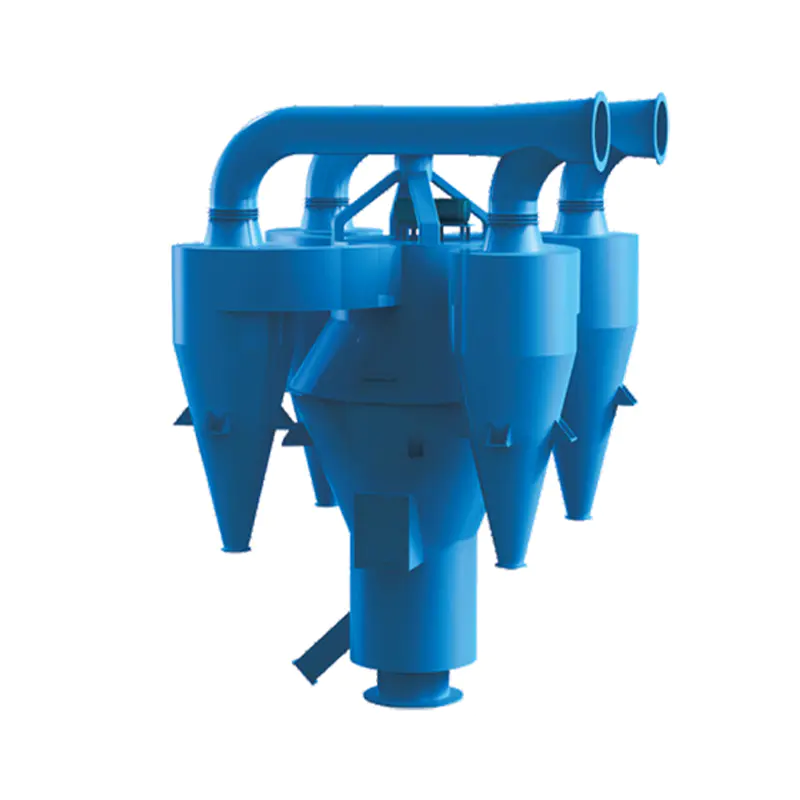
 Vzduchový klasifikátor Veľkosť častíc produktu: D50 sa pohybuje od 1 do 45 μm. Účinnosť klasifikácie: 60 % až 90 %. Výrobná kapacita: 1 až 60 t/h. Zobraziť produkt →
Niektoré formulácie potrebujú ešte jeden krok. Kovové pigmenty, vosky a prísady regulujúce náboj sú naviazané na základné častice, takže sa nemôžu oddeliť počas prepravy alebo striekania, a špeciálne pre túto úlohu existujú modifikačné stroje.
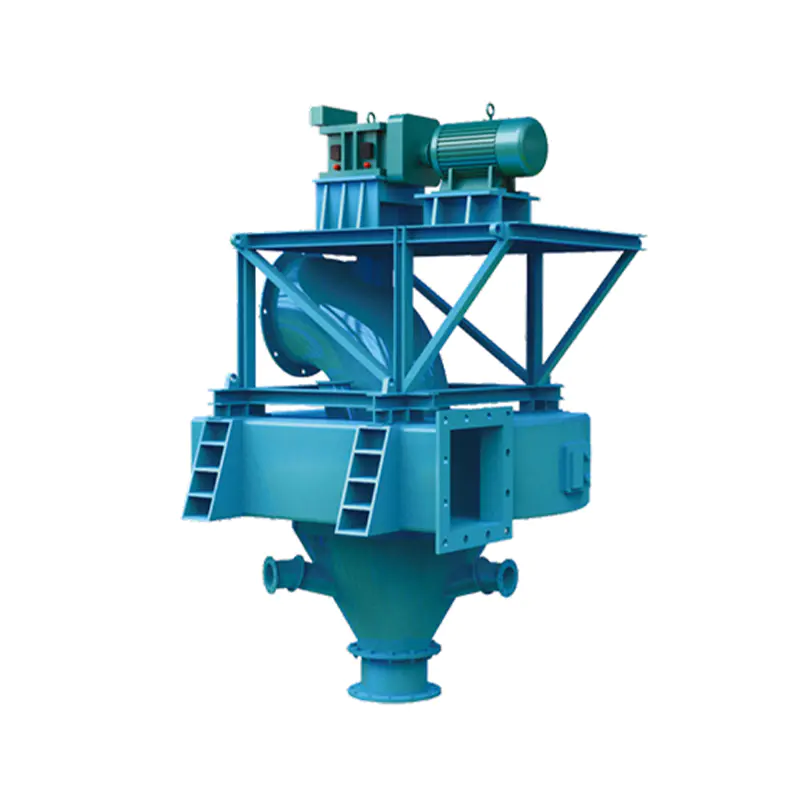
 Práškové lakovanie and modification machine Modifikátory a materiály sú presne dávkované a rovnomerne pridávané podľa zmiešavacieho pomeru, čím je zaistená okamžitá presnosť miešacieho pomeru. To umožňuje vysokú... Zobraziť produkt →
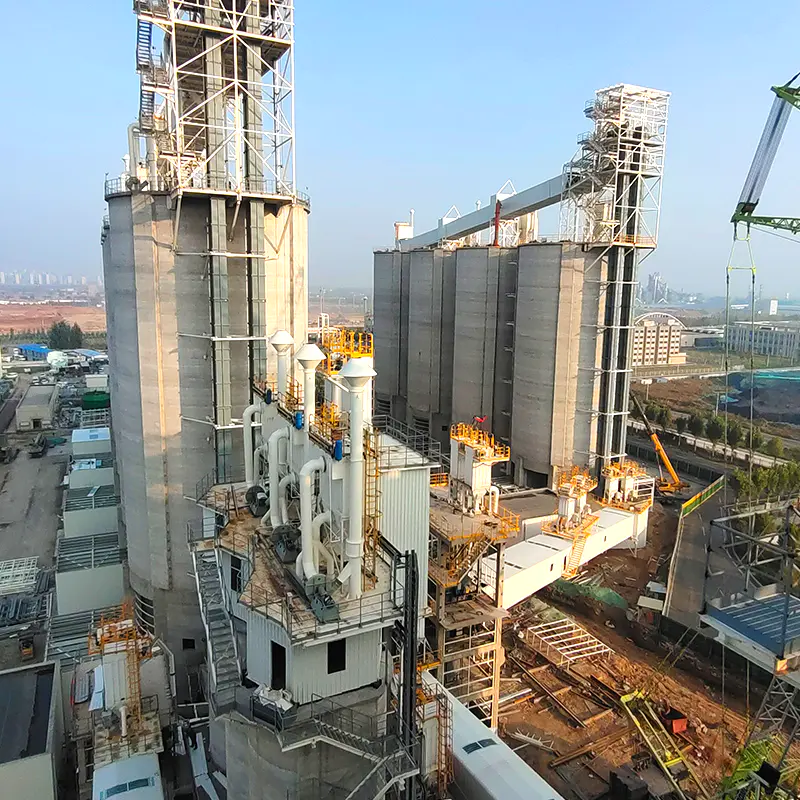
Toto je základ, na ktorom pracujeme každý deň. Jiangsu JND buduje zariadenia na brúsenie, klasifikáciu, sušenie, zachytávanie prachu a úpravu spalín od roku 2002, podporované provinčným technologickým centrom, dlhou spoluprácou s univerzitami ako Juhovýchodná univerzita a Univerzita Tongji a certifikáciou ISO 9001, ISO 14001 a OHSAS 18001. Naše mlyny a triediče slúžia výrobcom práškov, ako aj cementárskemu, chemickému, energetickému a oceliarskemu priemyslu a vo všetkých sa objavujú rovnaké technické otázky: aké jemné, ako jednotné a ako konzistentne.
Bežné problémy s práškovým lakovaním a ich príčiny
Väčšina defektov má pôvod v troch premenných: predúprava, hrúbka filmu a história tepla. V tabuľke nižšie sú uvedené poruchy, o ktorých počujeme najčastejšie.
| Defekt | Pravdepodobná príčina | Praktická oprava |
|---|---|---|
| Pomarančová kôra | Film je príliš hustý, prášok je hrubý, vytvrdzuje príliš rýchlo | Znížte výkon, sprísnite distribúciu veľkosti častíc, spomalte nábeh |
| Slabá priľnavosť | Olej, vodný kameň alebo slabý konverzný náter | Skontrolujte stupne odmasťovania a fosfátovania, overte kvalitu oplachovej vody |
| Pinholes | Zachytený vzduch alebo vlhkosť unikajúca z podkladu | Predhrejte diel, použite odplyňovaciu prísadu, znížte hrúbku filmu |
| Farebný posun | Prepečenie alebo nerovnomerné zaťaženie rúry | Skontrolujte teplotu kovu, nielen teplotu vzduchu v peci |
| Tenké pokrytie v rohoch | Efekt Faradayovej klietky | Znížte napätie, zväčšite vzdialenosť zbrane, zvážte tribo nabíjanie |
Správna prášková stránka procesu
Práškové lakovanie je priama myšlienka s náročným dodávateľským reťazcom. Chémia určuje, ako film funguje, ale distribúcia veľkosti častíc určuje, ako sa rozprašuje, koľko prestriekania obnovíte a ako často vaša linka produkuje odpad. Niekoľko mikrónov driftu na jemnom konci rozvodu môže premeniť hladkú líniu na prepracovanú líniu.
Ak vyrábate práškový náter alebo ak spracovávate minerálne plnivá, ktoré sú doň vložené, výber brúsneho a klasifikačného zariadenia so stabilným bodom rezu je rozhodnutím s najvyšším pákovým efektom, ktoré urobíte. Náš tím dimenzuje mlyny a triediče už viac ako dve desaťročia a radi sa pozrieme na váš materiál, vašu cieľovú distribúciu a vašu kapacitu predtým, než vám odporučíme konfiguráciu. Spojte sa s našimi inžiniermi a my s vami preberieme čísla.
 Email:ycjnd@163.com
 Telephone:+86-13770001111
 Phone:+86-515-88582588