

Práškové lakovanie funguje tak, že elektrostaticky nabíjajú suché polymérne častice, nastriekajú ich na uzemnenú časť a potom túto časť zahrievajú, kým sa častice neroztopia, nestekajú a nevytvrdnú do súvislého filmu. Pri nanášaní sa nič nevyparí, pretože púder áno 100% pevné , takže výsledkom je tvrdá, plastická koža, ktorá je zvyčajne 50 až 100 mikrónov hrubá pri jedinom prechode – približne dvojnásobok až trojnásobok hrúbky jednej vrstvy tekutej farby.
Z praktického hľadiska sa odpoveď delí na dve polovice: čo sa deje vo vnútri lakovacej kabíny a čo sa stalo s práškom dlho predtým, než sa vôbec dostal do striekacej pištole. Väčšina ľudí, ktorí sa pýtajú na túto otázku, si buď vyberá medzi práškom a farbou, alebo rieši problémy s líniou, ktorá nebude mať konzistentný povrch. Obe skupiny potrebujú rovnaké dve skutočnosti. Adhézia pochádza z elektrického poľa; trvanlivosť pochádza z chemickej zosieťovacej reakcie v peci. Veľkosť častíc, predbežná úprava, uzemnenie a regenerácia prestriekania – to všetko slúži na to, aby slúžilo týmto dvom mechanizmom.
Ako funguje práškové lakovanie v jednoduchých podmienkach
Korónová striekacia pištoľ umiestni na svoj hrot vysokonapäťovú elektródu, zvyčajne niekde medzi 60 a 100 kV . Keď stlačený vzduch tlačí prášok okolo elektródy, každá častica zachytáva záporný náboj. Obrobok je uzemnený, takže sa správa ako opačný pól magnetu. Nabité častice sledujú siločiary k povrchu a akonáhle dopadnú, zvyškový náboj ich tam drží – aspoň dostatočne dlho na to, aby sa časť dostala do vytvrdzovacej pece.
Niektoré systémy používajú namiesto toho triboelektrické nabíjanie, kde trenie medzi práškom a vnútornou hlavňou pištole prenáša náboj. Tribo pištole sú obľúbené pre diely s hlbokými drážkami, pretože sa vyhýbajú efektu Faradayovej klietky, ktorý zabraňuje časticiam nabitým korónou dostať sa do vnútra úzkych rohov.
Teplo dokončí prácu. V termosetovom prášku reagujú živica a vytvrdzovacie činidlo v peci a vytvárajú zosieťovanú sieť, ktorá sa znova neroztopí. To je dôvod, prečo správne vytvrdený práškový náter odoláva odlupovaniu, chemikáliám a UV žiareniu oveľa lepšie ako väčšina farieb schnutých na vzduchu. Termoplastický prášok sa naproti tomu jednoducho roztopí a znova stuhne, čo vyhovuje hrubším filmom a aplikáciám, kde záleží viac ako na odolnosti voči rozpúšťadlám.
Päť krokov linky na práškové lakovanie
Každá operácia priemyselného práškového lakovania, od malej dielne až po veľkoobjemové zariadenie, prebieha v rovnakom poradí. Preskočte alebo skráťte krok a porucha sa prejaví o mesiace neskôr ako odštiepenie, pľuzgiere alebo korózia.
- Predúprava. Alkalické odmasťovanie, oplachovanie vodou a konverzný náter – fosforečnan železitý, fosforečnan zinočnatý alebo alternatíva bez chrómu – vytvárajú chemickú kotvu pre film. Dobre riadená linka na predbežnú úpravu môže posunúť výkon soľného postreku z niekoľkých stoviek hodín na viac ako tisíc.
- Maskovanie a uzemnenie. Závity, protiľahlé plochy a elektrické kontaktné body sa zamaskujú a každý hák závesu musí mať čistý kontakt kov na kov. Slabá zem je jednou z najčastejších príčin tenkého, nerovnomerného pokrytia.
- Aplikácia. Pištoľ nanáša prášok, kým film nedosiahne cieľovú hrúbku. Prestrekovanie zo striekacej kabíny je zachytené cyklónovou alebo regeneračnou jednotkou a primiešavané späť do krmiva, čo je dôvod, prečo sa práškové linky bežne obnovujú 95 % alebo viac materiálu, ktorému chýba časť.
- Vytvrdzovanie. Zvyčajne potrebujú termosetové prášky 180 až 200 °C 10 až 20 minút pri teplote kovu, nielen pri teplote vzduchu v peci. Vytvrdzovanie zanecháva film, ktorý sa ľahko poškriabe a zafarbí; pretvrdnutie spôsobuje žltnutie a stratu lesku. Prášky vytvrditeľné UV žiarením tento krok dramaticky skracujú a otvárajú dvere substrátom citlivým na teplo.
- Chladenie a kontrola. Hrúbkomery, leskomery, nárazové testy a krížové kontroly adhézie potvrdzujú šaržu pred odoslaním. Meranie po vychladnutí dielu zabraňuje zavádzajúcim údajom na mäkkom filme.
Strana prášku: Ako sa vyrába práškový náter
Náterový prášok je umelo vytvorený, nie jednoducho mletý pigment. Jeho receptúra kombinuje živicový systém s tužidlami, pigmentmi, plnivami, tekutými a vyrovnávacími prostriedkami, odplyňovačmi a malým množstvom vosku. Každá zložka mení, ako sa prášok správa v zásobníku pištole a ako film vyteká z pece.
- Živicové systémy: epoxid, polyester, hybrid epoxy-polyester, polyuretán a akryl
- Funkčné prísady: vyrovnávacie činidlá, odplyňovacie činidlá, matovacie činidlá a prísady za sucha
- Farbivá a efektové pigmenty: organické a anorganické pigmenty, kovové vločky a sľuda
Výroba začína suchým miešaním, prechádza cez extrudér taveniny pri teplote približne 90 až 120 °C a potom sa tavenina ochladí na vločky. Tieto vločky sa rozdrvia a roztriedia na kontrolovanú veľkosť častíc a až potom sa hotový prášok zabalí do škatúľ. Fáza brúsenia a klasifikácie rozhoduje o tom, či konečný produkt strieka hladko, alebo pľuje a fúka.
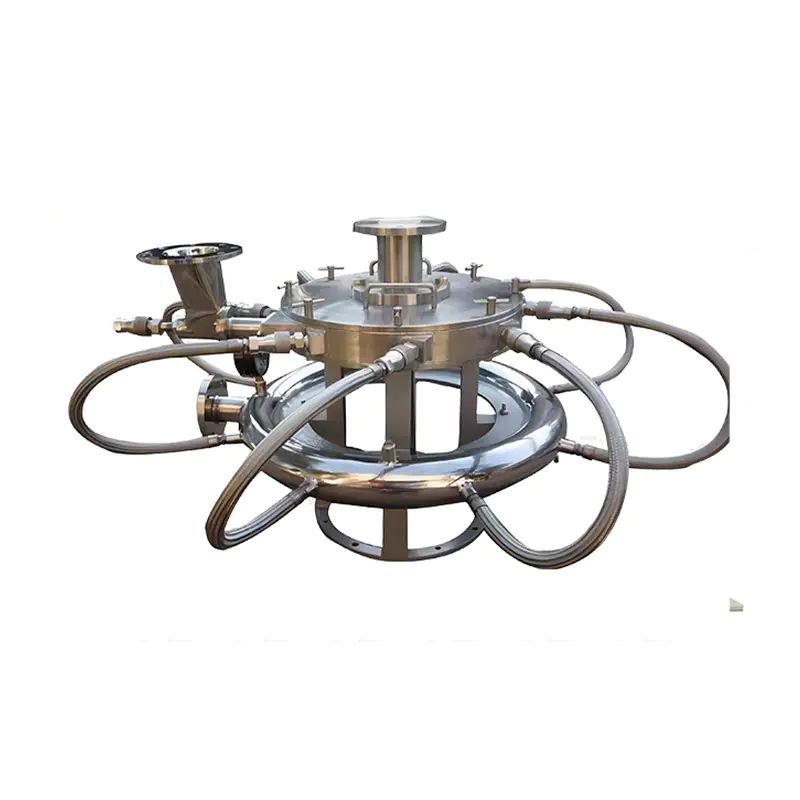
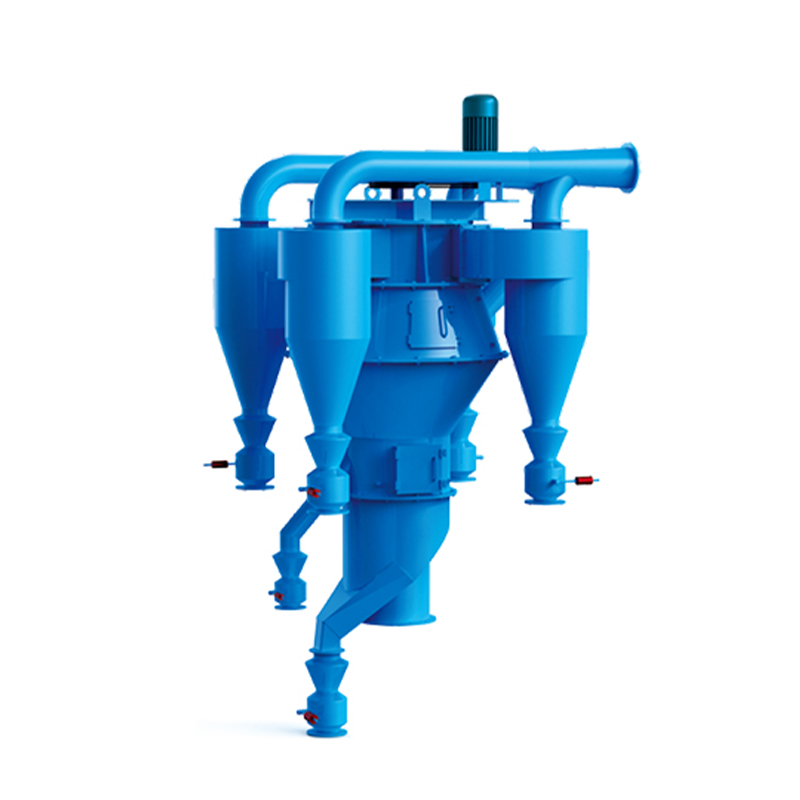
 Stroj na práškové lakovanie a úpravu Modifikátory a materiály sú presne dávkované a rovnomerne pridávané podľa zmiešavacieho pomeru, čím je zaistená okamžitá presnosť miešacieho pomeru. To umožňuje vysokú... Zobraziť produkt →
Pri spájaných kovových práškoch a práškoch so špeciálnym efektom musí byť pigment na častice prášku natavený a nie mechanicky primiešaný. To je úloha úpravy povrchu a je to presne ten druh procesu, aký máme my stroj na práškové lakovanie a úpravu bol vyvinutý pre. Jiangsu JND Environmental & Energy Technology buduje brúsne, klasifikačné a práškové zariadenia v Yanchengu od roku 2002, takže máme tendenciu pozerať sa na lakovaciu linku najskôr zo strany materiálu.
Veľkosť a distribúcia častíc: Skrytá premenná
Opýtajte sa ktoréhokoľvek skúseného natierača, prečo jedna šarža vytvára zrkadlovo hladký povrch a ďalšia vyzerá ako pomarančová kôra, a rozhovor sa zvyčajne zvrtne na distribúciu veľkosti častíc. Dobrý elektrostatický sprejový prášok má stredný priemer približne 25 až 45 mikrónov , so starostlivo ostrihanými chvostmi. Ak chcete vidieť, ako sa tento bod rezu ovláda mechanicky, pozrite si našu priemyselnú poznámku ako funguje dynamický triedič prášku prechádza princípom separácie.
| Zlomok | Typická veľkosť | Vplyv na aplikáciu a konečnú úpravu |
|---|---|---|
| Hrubý chvost | Nad 100 mikrónov | Silná pomarančová kôra, nerovný film, občasné pľuvanie pištole |
| Pracovný rez | 20 až 80 mikrónov | Stabilná fluidizácia, spoľahlivé nabíjanie, hladký vytvrdený film |
| Jemný chvost | Menej ako 10 mikrónov | Prašnosť, slabá fluidizácia, nižšia účinnosť prenosu, vyššie nebezpečenstvo prachu |
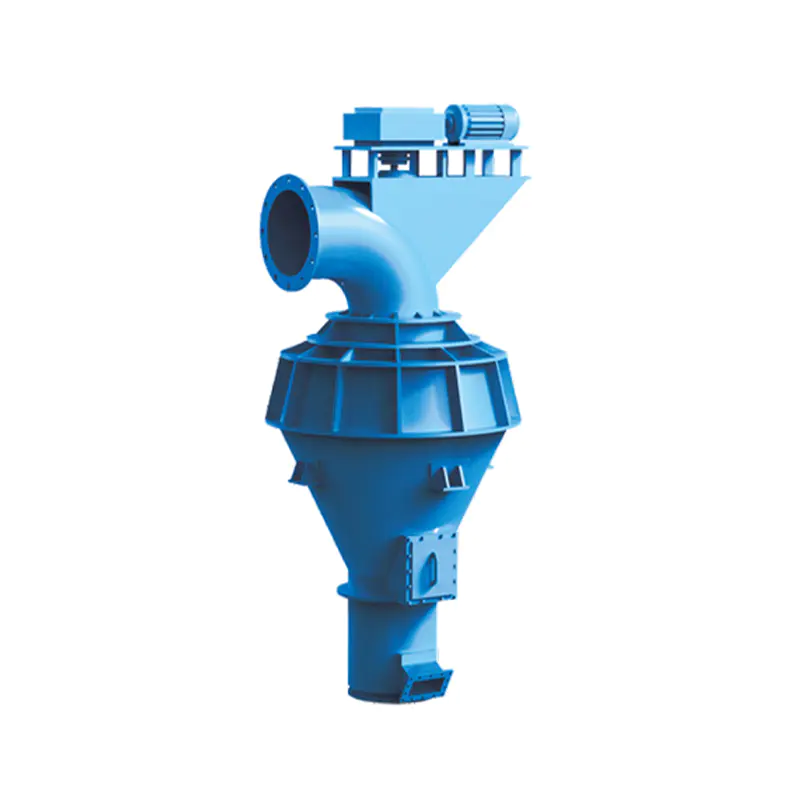
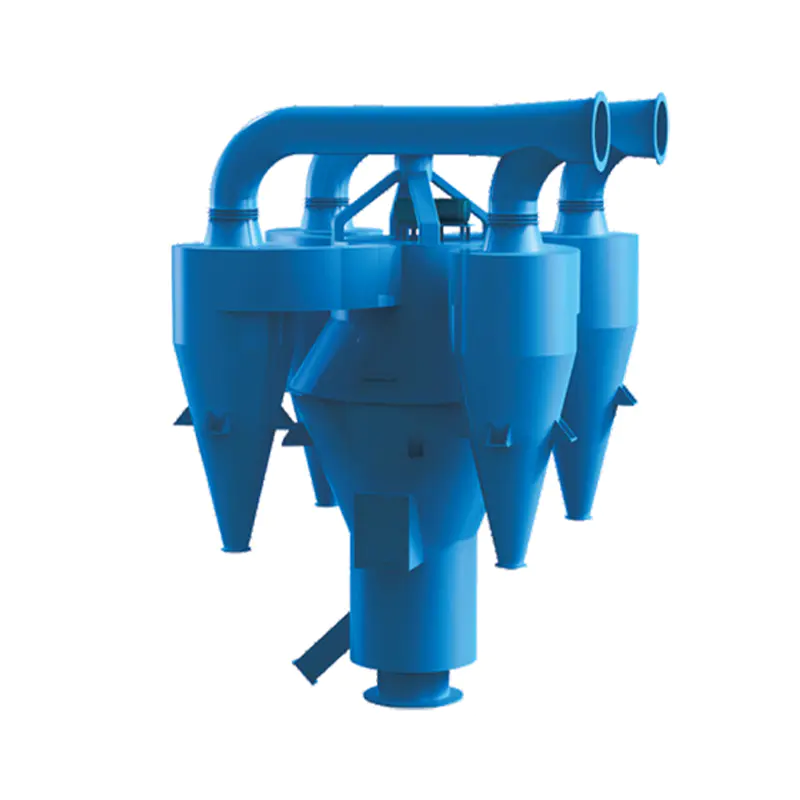
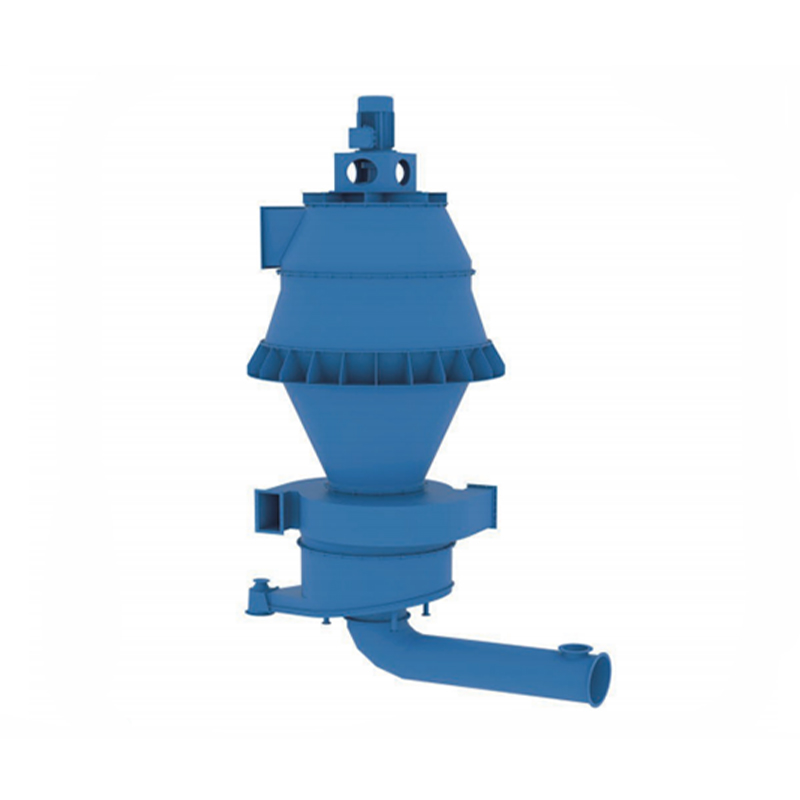 JSP triedič ultrajemného prášku Na zníženie spotreby energie a zlepšenie účinnosti systému v systémoch mletia cementu sa v súčasnosti široko používa kombinovaný proces semifinálneho mletia. Inteligentný du... Zobraziť produkt →
Čisté orezanie týchto chvostov je klasifikačná práca. Vzduchové triediče a ultrajemné rotačné triediče umožňujú výrobcovi prášku držať dávku po dávke, čo znižuje množstvo regenerovaného materiálu, ktorý sa musí primiešať späť, a zachováva konzistentný vzhľad filmu od jednej dodávky k druhej.
Práškové lakovanie vs. Mokrá farba
Tieto dve povrchové úpravy nie sú zameniteľné a rozdiely vysvetľujú, prečo prášok dominuje toľkým líniám povrchovej úpravy kovov.
| Faktor | Práškové lakovanie | Tekutá farba |
|---|---|---|
| Nosič | Žiadne, 100% pevné látky | Rozpúšťadlo alebo voda |
| Film na jeden náter | 50 až 100 mikrónov | 20 až 40 mikrónov |
| Prchavé emisie | Takmer nula | Závisí od obsahu pevných látok |
| Prestriekanie | Obnoviteľné a opakovane použiteľné | Väčšinou odpad |
| Vytvrdzovanie | Vytvrdzovanie v rúre alebo UV žiarením | Možnosť piecť pri teplote okolia alebo pri nízkej teplote |
| Najvhodnejšie substráty | Kovy, plus MDF a plasty so špeciálnymi práškami | Takmer akýkoľvek substrát |
Tam, kde prášok stráca pôdu pod nohami, je teplota. Ak časť nemôže prežiť pec, tekutá farba stále vyhráva, pokiaľ pre tento substrát nie je k dispozícii prášok vytvrditeľný UV žiarením alebo prášok pri nízkej teplote.
Prach, bezpečnosť a obnovovacia slučka
Jemný organický prášok je horľavý a každá operácia nanášania by s ním mala tak zaobchádzať. Dizajn kabíny, kontinuita uzemnenia, vodivé vedenie a odvzdušňovanie výbuchu sa riadia normami, ako sú NFPA 652 a 654 v Severnej Amerike a smernicami ATEX v Európe. Operátori by tiež mali sledovať, či sa na rímsach a svietidlách nehromadí prach, čo je miesto, kde začínajú sekundárne udalosti.
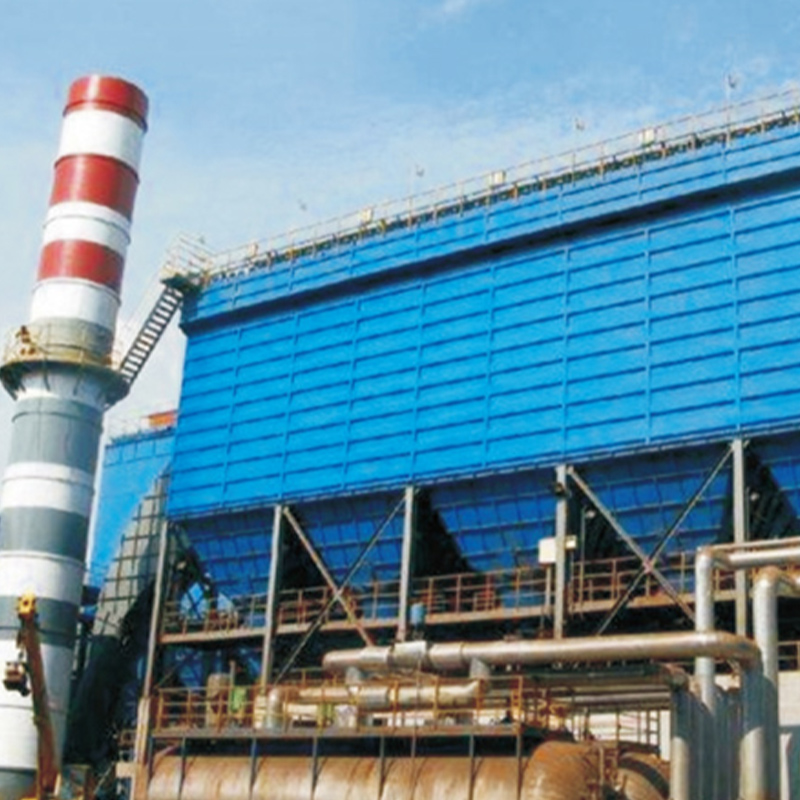
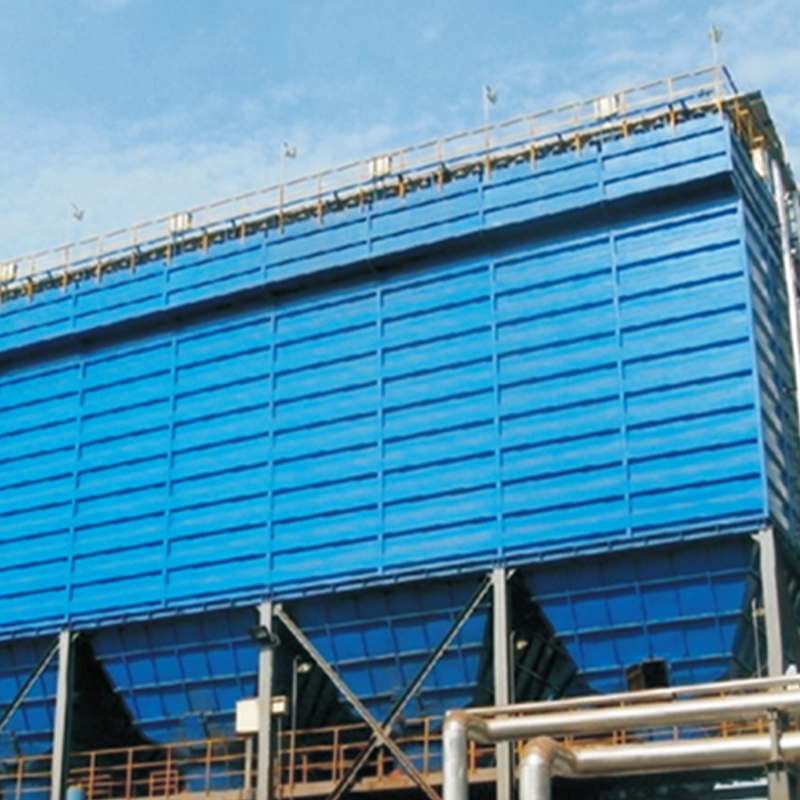 Zberač prachu s pulzným vreckom vzduchového boxu série JQM Pulzný vreckový zberač prachu air-box série JQM je vreckový zberač prachu vyvinutý našou spoločnosťou na základe technológie zavedenej od americkej spoločnosti Fuller, čerpajúcej z ... Zobraziť produkt →
Na strane výroby prášku, kde mlyny a triediče vypúšťajú veľké objemy jemného materiálu nepretržite, je zber prachu nepretržitou povinnosťou, a nie prerušovanou. Zberač prachu s pulzným vreckom vzduchového boxu série JQM je typom jednotky, ktorú dimenzujeme pre tieto okruhy mletia a klasifikácie a rovnaká logika platí pre všetky zariadenia, ktoré manipulujú s sypkým práškom.
- Udržujte všetky vodivé zariadenia spojené a uzemnené
- V regeneračných jednotkách používajte vodivé alebo antistatické filtračné médiá
- Obmedzte obsah jemných chvostov, čo je frakcia, ktorá zostáva vo vzduchu najdlhšie
- Vyčistite rímsy, kanály a steny kabín podľa zdokumentovaného harmonogramu
Bežné otázky o práškovom lakovaní
Potrebuje práškové lakovanie vždy rúru?
Termosetové prášky áno. Prášky vytvrditeľné UV žiarením vytvrdzujú pod lampami v priebehu niekoľkých sekúnd až minút a formulácie pri nízkej teplote môžu vytvrdzovať okolo 120 až 140 °C, vďaka čomu sú časti citlivé na teplo životaschopné.
Aká je hrúbka práškového náterového filmu?
Väčšina dekoratívnych a ochranných náterov má hrúbku 50 až 100 mikrónov. Funkčné filmy, ako sú povlaky vo fluidnom lôžku na potrubí alebo armatúre, môžu dosiahnuť niekoľko stoviek mikrónov pri jednom prechode.
Prečo práškové lakovanie niekedy vyzerá nerovnomerne?
Zvyčajne jedna z troch príčin: široká distribúcia veľkosti častíc, nekonzistentná dráha zeme na vešiaku alebo rúra, ktorá nedosahuje teplotu kovu v stanovenom čase.
Je práškové lakovanie odolnejšie ako farba?
Pre kovové časti, ktoré prechádzajú náležitou predúpravou, vo všeobecnosti áno. Zosieťovaný film lepšie odoláva nárazom, chemikáliám a UV žiareniu ako väčšina farieb schnutých na vzduchu a pri tvorbe sa nespolieha na odparovanie rozpúšťadla.
Práškové lakovanie funguje vďaka jednoduchému partnerstvu: elektrické pole umiestni prášok tam, kde ho chcete, a teplo premení uvoľnený prach na trvalú pokožku. Všetko ostatné – chémia predúpravy, medzný bod klasifikácie, regeneračná slučka, prachový systém – existuje, aby boli tieto dva mechanizmy spoľahlivé vo výrobnom meradle.
Ak špecifikujete zariadenie na výrobu prášku, frézovanie, klasifikáciu alebo kontrolu prachu, naši inžinieri radi posúdia váš materiál a vašu cieľovú distribúciu. Pošlite nám podrobnosti o vašom procese a my sa vrátime s praktickým odporúčaním, nie s všeobecnou cenovou ponukou.
 Email:ycjnd@163.com
 Telephone:+86-13770001111
 Phone:+86-515-88582588