

Práškové lakovanie je proces suchého dokončovania: jemne mletý prášok na báze živice je elektrostaticky nabitý, nastriekaný na uzemnený obrobok a potom vypálený, aby sa častice roztopili, stekali a vytvrdili do tvrdého súvislého filmu. Pretože nie je zahrnuté žiadne rozpúšťadlo, samotný prášok je povlakom - a preto je povrch pokrytý práškom takmer nulové emisie VOC a vytvorí 50-100 µm film v jedinom prechode.
Tento výraz má aj protiprúdový význam. Vo vnútri práškovej továrne „práškové lakovanie“ tiež opisuje poťahovanie a modifikáciu jednotlivých častíc – naviazanie prísad, pigmentov alebo funkčných vrstiev na povrchy prášku. Oba významy spočívajú na rovnakej disciplíne: prísna kontrola nad tým, ako sa prášok melie, klasifikuje, suší a obsahuje.
Čo je to vlastne práškové lakovanie?
Práškový náter je 100% pevný náterový materiál. Vo formulácii nie je žiadna voda ani žiadne rozpúšťadlo: typický produkt obsahuje 50-70% živice , 20 – 40 % pigmentov a plnív a 1 – 5 % aditív, ako sú tekuté činidlá, odplyňovacie činidlá a prísady regulujúce náboj. Tieto zložky sa miešajú v tavenine, ochladzujú, drvia a melú na strednú veľkosť častíc približne 30 – 45 µm predtým, než sa dostanú do striekacej pištole.
Dve rodiny
- Termosetové prášky — epoxid, polyester, polyester-epoxidový hybrid, polyuretán, akryl a fluórpolymér. Tieto sa zosieťujú v peci a tvoria veľkú väčšinu priemyselného práškového lakovania.
- Termoplastické prášky — nylon, PVC a polyetylén. Tie sa topia a tečú bez chemického zosieťovania, čo umožňuje veľmi hrubé filmy a silnú chemickú odolnosť.
Chémia sa riadi servisným prostredím: epoxid, kde je dôležitá ochrana proti korózii v interiéri, polyester, kde je nepriateľom slnečné svetlo a počasie, hybridy pre interiérové kovové výrobky a fluórpolymér pre agresívne chemické alebo vysokoteplotné prevádzky.
Ako funguje proces práškového lakovania
Sekvencia je krátka, ale každá fáza je neúprosná. Znečistený povrch alebo slabá zemná cesta zničí inak dokonalú aplikáciu.
| Etapa | Čo sa stane | Typické parametre |
|---|---|---|
| Predúprava | Podklad odmastite, opláchnite a potom fosfátujte alebo otryskajte | 3–7 stupňov, 50–60 °C |
| Regály a maskovanie | Uzemnite diel a chráňte závity alebo protiľahlé plochy | Čisté kontaktné body, nízky odpor |
| Aplikácia | Corona alebo tribo pištoľ strieka nabitý prášok | 60–100 kV, odstup 15–25 cm |
| Vytvrdzovanie | V rúre sa fólia topí, tečie a zosieťuje | 180–200 °C teplota kovu, 10–20 min |
| Chladenie a kontrola | Ochlaďte vzduchom, potom skontrolujte hrúbku a priľnavosť | 50-100 µm suchý film |
Prečo na poplatku záleží
Keď prášok opúšťa pištoľ, na častice sa aplikuje vysokonapäťový náboj s nízkou intenzitou prúdu, ktorý sa potom ťahá k uzemnenému obrobku. Táto elektrostatická príťažlivosť drží prášok na mieste pred vytvrdením a umožňuje regeneráciu: prestriekanie, ktoré minie časť, možno zachytiť, preosiať a znova použiť, pričom dobre fungujúce kabíny sa zotavia 95 % alebo viac rozprášeného prášku.
Práškové lakovanie verzus tekutá farba
Tieto dve povrchové úpravy nie sú zameniteľné a výber zvyčajne závisí od objemu, substrátu a vzhľadu.
- Emisie: prášok neobsahuje žiadne rozpúšťadlo, takže výstup VOC prudko klesá v porovnaní s tekutou farbou na báze rozpúšťadla.
- Konštrukcia filmu: jeden priechod prášku dosahuje 50 – 100 µm, zatiaľ čo tekuté systémy zvyčajne potrebujú niekoľko vrstiev, aby to zodpovedalo.
- Trvanlivosť: vytvrdené práškové filmy dobre odolávajú nárazom, oderu a odlupovaniu a epoxidové alebo hybridné systémy prechádzajú dlhými testami v soľnom spreji, keď je predbežná úprava správna.
- Zmena farby: kvapalina tu víťazí – zmena práškových farieb znamená čistenie kabíny a liniek, a preto práškové dielne dávkujú podľa farby.
- Substráty: prášok potrebuje vodivú časť odolnú voči teplu; plasty a tepelne citlivé zostavy vo všeobecnosti zostávajú s tekutými alebo UV vytvrdzovanými nátermi.
Prečo distribúcia veľkosti častíc rozhoduje o kvalite práškového lakovania
Dva prášky môžu zdieľať rovnakú chémiu a správať sa úplne odlišne, pretože výkon žije v distribúcii veľkosti častíc. Príliš veľa jemných častíc a prášok zle fluidizuje, nabíja sa nekonzistentne a práši sa v kabíne. Príliš veľa hrubých častíc a film je drsný a pomarančový. Väčšina druhov práškových náterov sa preto zameriava na a medián okolo 30-45 µm s horným rezom blízko 100 µm.
| Zlomok | Typický cieľ | Čo sa stane if you miss it |
|---|---|---|
| Pokuty | Pod 10 µm udržiavaná nízka | Slabá fluidizácia, prašnosť, nízka účinnosť prenosu |
| Medián (D50) | 30-45 µm | Tok, pokrytie a hladkosť filmu mimo špecifikácie |
| Hrubý | Horný rez blízko 100 µm | Drsný povrch, nerovnomerné vytvrdzovanie, ťažšie filmy |
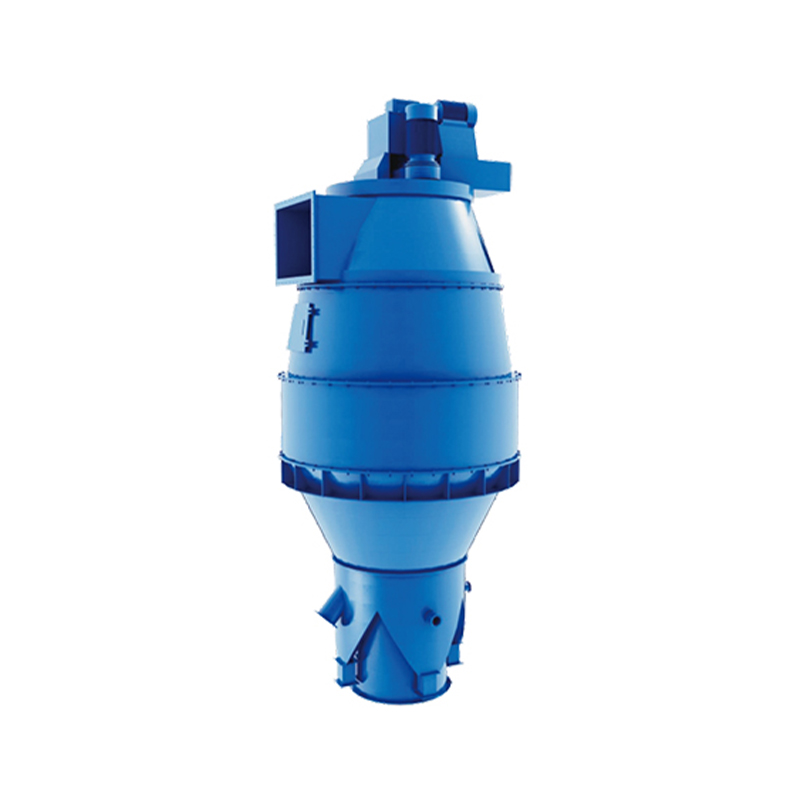
To je dôvod, prečo klasifikácia, nie samotné mletie, určuje kvalitu prášku. A dynamický práškový klasifikátor orezáva horný rez a vyťahuje jemné častice v rovnakom prúde vzduchu a bod rezu je možné nastaviť bez zastavenia vlasca.
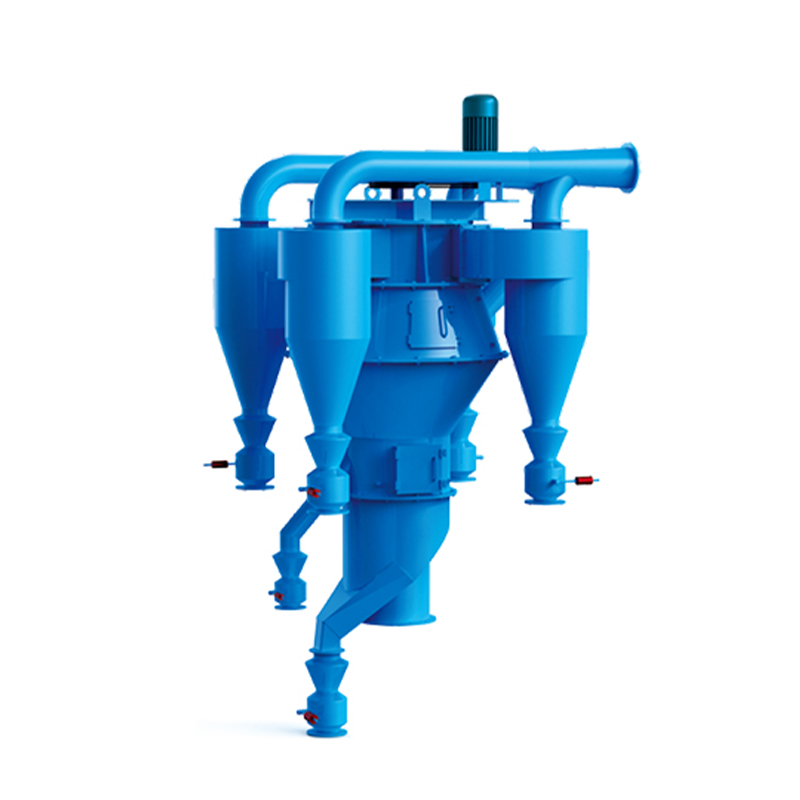 Ultrajemný práškový klasifikátor série TS-CX Suchá ultrajemná klasifikácia s nastaviteľnou jemnosťou 200–1000 mesh, vhodná, keď kvalita prášku závisí od presného horného rezu a odstraňovania jemných častíc pri nepretržitom spracovaní. Zobraziť produkt →
Ako sa vyrába prášok na práškové lakovanie
Premena živice, pigmentu a plniva na rozprašovateľný prášok je sekvencia miešania, tavenia a zmenšenia veľkosti – a posledné dva kroky rozhodujú o konečnom produkte.
- Suroviny odvážte a predmixujte vo vysokointenzívnom mixéri.
- Tavné miešanie v dvojzávitovkovom extrudéri pri teplote približne 90–120 °C, takže živica zmáča každú pigmentovú časticu.
- Taveninu ochlaďte na páse, potom rozdrvte a rozdrvte na hranolčeky.
- Rozdrvte a klasifikujte triesky, často v jedinom vzduchovom triediacom mlyne, aby ste dosiahli cieľovú veľkosť častíc.
- Preosievanie, detekcia kovov a balenie.
Fáza mletia je miesto, kde väčšina rastlín získava alebo stráca peniaze.
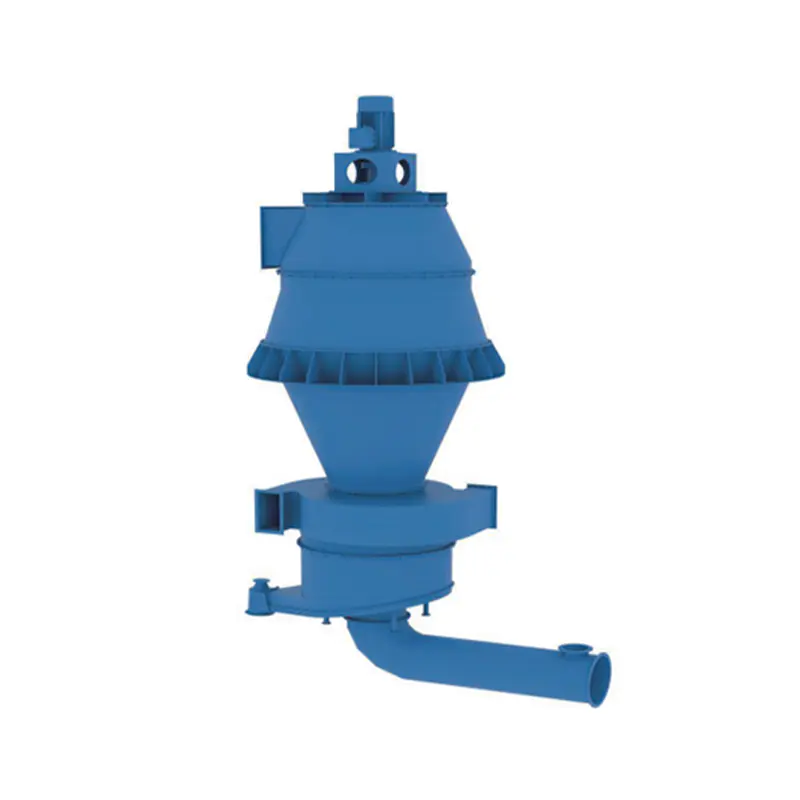
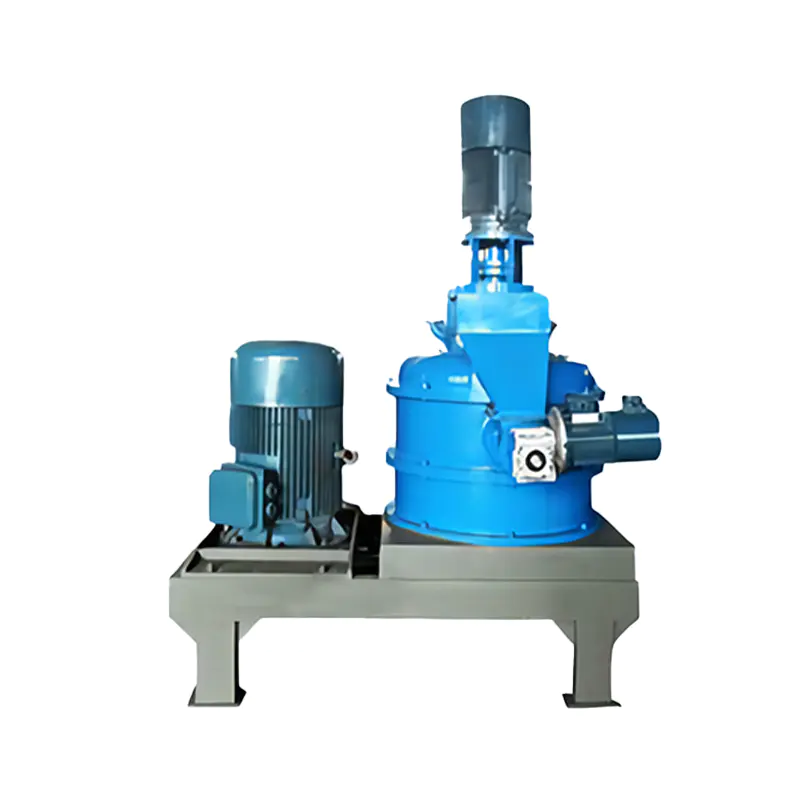 Vzduchový triediaci mlyn na ultrajemné mletie Kombinuje nárazové brúsenie a internú klasifikáciu na riadenie D50 od 1,5 do 45 μm, čo pomáha riadiť teplo pri mletí práškovej živice. Zobraziť produkt →
Vzduchový triediaci mlyn kombinuje nárazové mletie s vnútorným triediacim kotúčom, takže mlyn opúšťajú iba častice pod bodom rezu, zatiaľ čo nadrozmerný materiál stále cirkuluje. Teplo z mletia je odvádzané prúdom vzduchu, čo je dôležité, pretože živice na práškové farby zmäknú a rozmazávajú sa, ak je mlyn horúci.
Poťahové častice, nie panely
Rovnaké slovo sa v reťazci objavuje o jednu fázu skôr. Suchý povlak častíc – často nazývaný modifikácia prášku – obalí každú časticu tenkou vrstvou aditíva, pigmentu alebo funkčného materiálu bez toho, aby sa čokoľvek rozpustilo.
Pri výrobe práškových náterov sa to používa na spojenie kovových pigmentov, aby sa už neoddeľovali od základného prášku počas nabíjania tribo, a na suché poťahovanie hostiteľských častíc oxidom kremičitým alebo oxidom hlinitým v nanorozmeroch, aby sa zlepšila tekutosť a stabilita náboja. Okrem povlakov rovnaká technika zlepšuje disperziu plnív v cementových, chemických a batériových materiáloch.
Jednotky na báze rotora vykonávajú prácu s vysokým strihom a krátkym časom zotrvania, čo udržuje teplotu pod kontrolou. Náš stroj na práškové lakovanie a úpravu je skonštruovaný presne na túto úlohu, kombinuje sušenie, dezintegráciu a úpravu povrchu v jednom kroku.
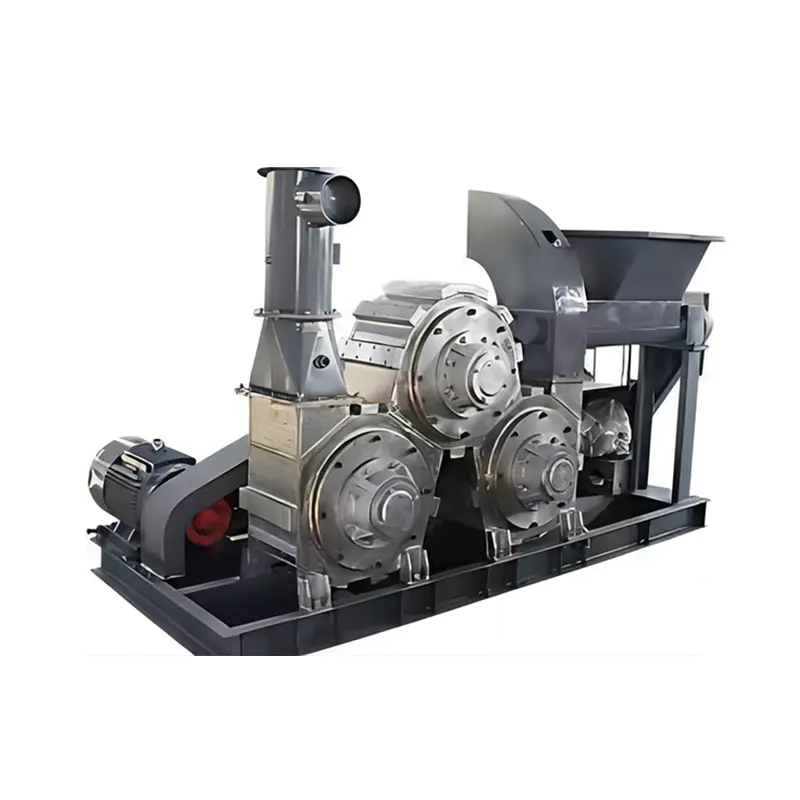 Stroj na práškové lakovanie a úpravu Kombinuje sušenie, dezintegráciu a povrchovú úpravu v jednom kroku pre minerálne prášky, s presným dávkovaním modifikátora a trením generovaným teplom. Zobraziť produkt →
Kontrola prachu, regenerácia a hygiena vedenia
Práškové lakovanie je prašnosť na oboch koncoch reťazca. V búdke musí byť prestriekaná látka zachytená a buď regenerovaná alebo zlikvidovaná; v mletí a triedení sa jemné frakcie musia zbierať skôr, ako sa dostanú na filter alebo na pracovisko.
Dve pravidlá udržujú líniu čistú a vyhovujúcu:
- Oddeľte regeneráciu od odpadu. Cyklón vracia použiteľný hrubý prášok do násypky, zatiaľ čo kartušový alebo vreckový filter spracováva jemnú frakciu, ktorá by inak znehodnotila regeneráciu.
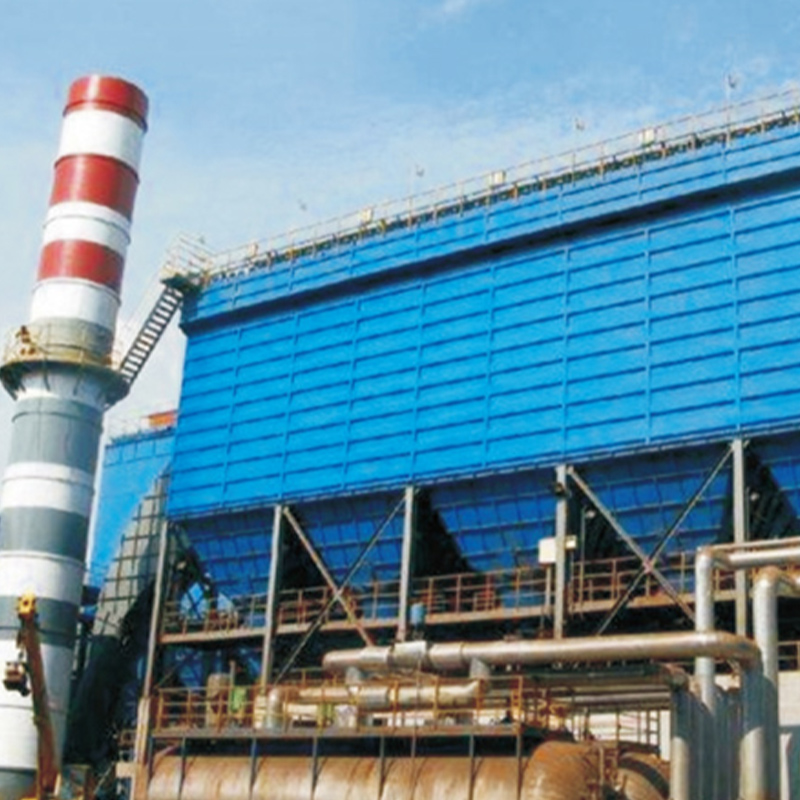
- Dimenzujte zberač pre prach, nie pre prúdenie vzduchu. Jemné práškové lakovanie je ľahké a lepkavé, takže pulzne čisté vrecové kolektory s veľkorysou látkovou plochou udržia stabilný pokles tlaku oveľa dlhšie ako poddimenzované jednotky.
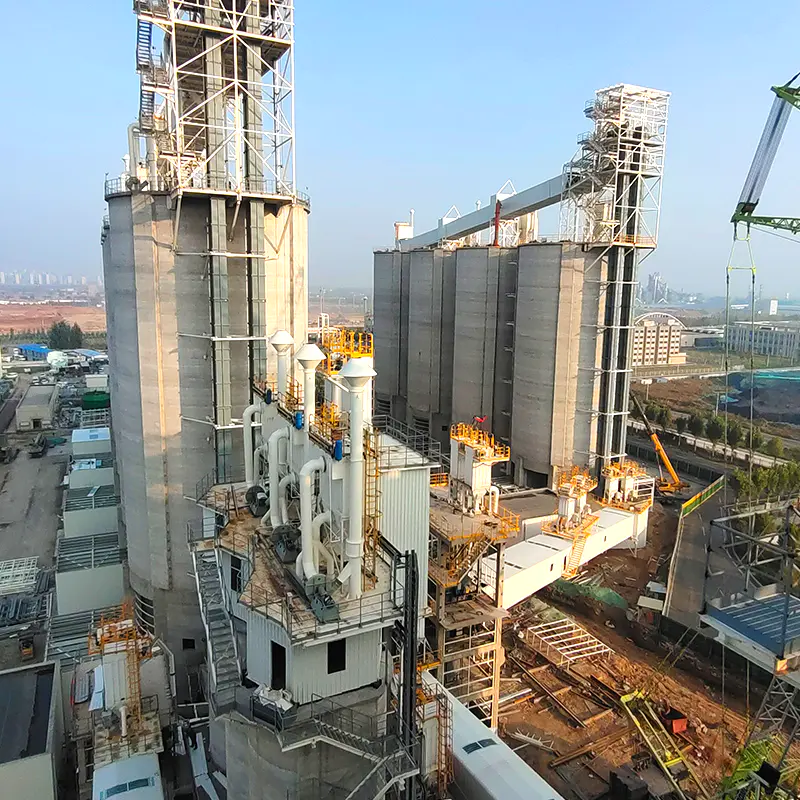
Od roku 2002 náš tím vyrába zariadenia na brúsenie, klasifikáciu, sušenie a odstraňovanie prachu pre cementárenský, chemický, energetický a oceliarsky priemysel s podporou certifikácií ISO 9001, ISO 14001 a OHSAS 18001. Pulzné vakové kolektory, ako je séria LMC/CDMC a vzduchové jednotky špecifické pre uhoľný mlyn, sú štandardnými nástrojmi v tejto súprave nástrojov.
Kľúčové poznatky
- Práškový náter je 100% tuhá povrchová úprava bez obsahu rozpúšťadiel aplikovaná elektrostaticky a vytvrdená v peci do tvrdého filmu.
- Hrúbka filmu sa zvyčajne pohybuje medzi 50 a 100 µm a dobre fungujúca kabína obnoví 95 % alebo viac svojho prestriekania.
- O výkonnosti sa rozhoduje dlho pred striekacou pištoľou – distribúciou veľkosti častíc, mletím a klasifikáciou.
- Poťahovanie a modifikácia suchými časticami rozširuje rovnakú myšlienku na samotný povrch častíc.
Ak špecifikujete linku na brúsenie, klasifikáciu, sušenie alebo odstraňovanie prachu na výrobu prášku, naši inžinieri môžu skontrolovať váš materiál a cieľovú distribúciu veľkosti častíc. Pošlite nám podrobnosti a my sa vrátime s funkčnou konfiguráciou.
 Email:ycjnd@163.com
 Telephone:+86-13770001111
 Phone:+86-515-88582588